2026年11月5日,四川央普生物科技股份有限公司披露,其位于内江的二号车间无菌冷灌装生产线已于2026年11月2日投产。按企业公布的信息,这条产线设计产能为每小时24000瓶,主要面向果汁和果蔬饮品。对关注无菌灌装设备的行业观察者来说,这类项目值得留意的并不只是单线规模,而是吹瓶、灌装、后包装三段被整合进同一套洁净控制体系之后,产线在瓶型与品类切换上留下的弹性空间。
从瓶胚到二次包装的连续工序
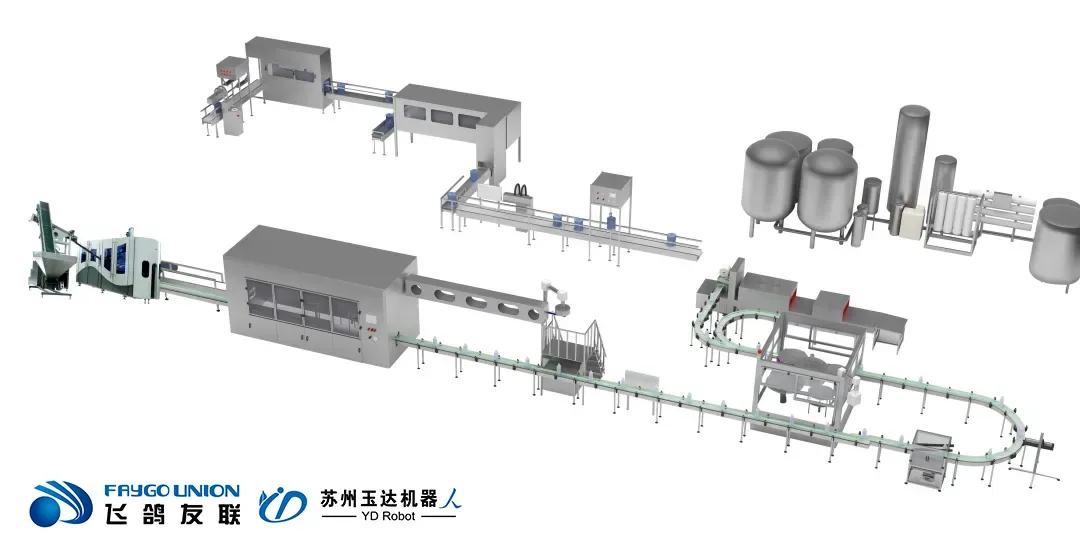
产线起点是吹瓶间的正压洁净区,瓶胚在这里完成拉伸吹塑与多次消毒,随后送入无菌冷灌间,调配后的果汁在受控环境中完成灌装。源文把整条线描述为全封闭自动化作业,并单独介绍了后包装段:热收缩膜裹包、纸箱、周转箱等包装方式可按发货渠道切换,支持多模式排产与快速换型。把三段连起来看,无菌灌装工艺流程的控制点并不只在灌装阀本身,还包括瓶胚进入灌装区之前的洁净衔接,以及灌装完成后包装形式变化对输送、码垛节拍的牵引。无菌冷灌装工艺之所以被果汁类饮品选用,通常是为了在保障产品安全稳定的同时,尽量减少热处理对风味与营养的影响。
柔性产能给设备端留下的问题
据企业副总经理林明发介绍,该线除橙汁饮品外还可生产果蔬饮料、茶饮料、含气饮料等品类,包装规格也有多种组合;产线通过数智控制系统管理水、电与物料消耗。企业预计达产后年产值可达3至4亿元,这是目标值,不是已实现的经营结果,源文也未披露设备供应商、投资金额与无菌验证的批次数据。对无菌灌装设备供应商而言,多品类、多瓶型兼容的需求会把免换型设计、配方化参数存储、清洗消毒工时控制推到更靠前的位置;对下游饮品厂而言,能否在不破坏无菌环境的前提下完成瓶型切换,直接关系到设备利用率与排产灵活度。这类信息通常要等产线稳定运行一段时间后,才会以工艺验证或技改案例的形式对外公开。