把吹瓶、灌装、旋盖三段合到一台设备上,省掉的不只是机间的输送带。据 2025年12月29日公开的一份设备技术说明,面向 PET 瓶的旋转式吹灌旋一体机适用瓶容为 250—2500 毫升,最高产能标称 48000 瓶每小时;这类参数对采购方的意义,更多在于判断换型频率与整线节拍能否对上,而不是比较数字本身。
工序合并后接口变成内部问题
分体线里,吹瓶机与灌装机之间的瓶流缓冲、空瓶暂存与理瓶,是可以单独调节的余量;一体机把这段吞吐收进同一个旋转体,星轮交接、合模时序与灌装阀启闭必须共用一套节拍。瓶胚经加热炉软化后由送瓶星轮送入模具,预吹、高压吹制、气体回收、排气依次完成,成瓶随即进入灌装工位——链路上不再有中间堆瓶可供缓冲。伺服拉伸杆的位移曲线因此成了核心变量:动作要在百毫米级行程内平滑完成,曲线不顺会同时带来振动、寿命损耗与瓶壁厚度波动。
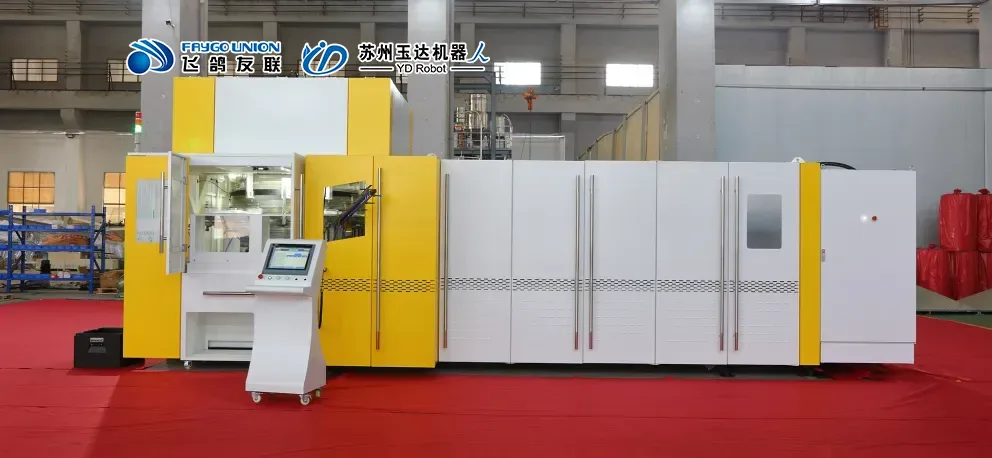
技术说明里,伺服电机与驱动一体、经滑环向旋转圆盘内部供电再由分线盒分配,正是为在紧凑工位内布置数十个吹瓶站。人机界面一侧,10 英寸触摸屏实时监控 20 余项传感参数,模块化设计把换模具时间压到约半小时,可覆盖 0.25—2 升规格。对多规格并行的饮料厂,换型损耗往往比峰值产能更影响年度产出,这也是吹灌旋一体机被拿来与直线式方案反复比较的原因。
节能与卫生设计落在部件上
能耗变化同样来自部件而非口号:6 芯 6 进程高压控制阀配合气路回收,把废气增压后回用于预吹,公开数据为用气量下降 30%—40%;红外加热炉搭配陶瓷板储能、水冷系统管理余热,标称能耗降低 10%—20%。卫生侧,与物料接触部件采用全不锈钢,配离子气除尘与 CIP 清洗系统,机械手无接触取坯送瓶以减少二次污染;另有不间断电源在断电后维持 24V 控制电源 2—4 小时,防止程序与数据丢失。这几项在整线验收时容易被跳过,却在长周期运行里决定稳定性。
把上述配置放回选型场景:吹灌旋一体机减少的是接口与占地,增加的是对节拍协同、换型管理和维护规程的要求。若只按每小时瓶数排序,很容易忽略气路回收、伺服曲线与清洗覆盖这些真正影响综合成本的部分。